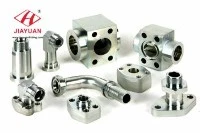
BS stadnardy pájených svařovacích tvarovek jsou běžným konstrukčním procesem, pájení je proces spojování kovů, při kterém jsou dvě nebo více kovových předmětů spojeny táním a proutěním plnicího kovu do spoje, výplňový kov má nižší bod tání než sousední kov.
Klíčové britské normy takto:
BS EN ISO 17672 Páčení. Výplňové materiály
BS EN 14324 Páčení. Pokyny pro aplikaci pářících spojů
BS EN 13134 Páčení. Schválení postupu
BS EN 13585 Kvalifikační zkouška brazerů a pájek
BS EN 12799 Páčení. Nedestruktivní vyšetření pářících kloubů
BS EN 12797 Páčení. Destruktivní zkoušky pářících spojů
EN1044:1999,Páčení — Výplňové kovy.
EN 1045,Páčení – Toky pro páčení – Klasifikace a technické dodací podmínky.
EN 12797,Páčení - Destruktivní zkoušky pářících spojů.
EN 12799,Brazing —Nedestruktivní vyšetření pářících kloubů.
EN13133,Brazing – Brazerovo schválení.
EN 13134,Brazing -Schválení postupu.
EN ISO 18279,Brazing—lmperfections v pářících kloubech (ISo 18279:2003).
Svařování braze je použití bronzové nebo mosazné plnicí tyče potažené tokum pro spojení ocelových obchůzek. Svařování v páce má oproti fúznímu svařování mnoho výhod. Umožňuje spojování dismilarových kovů, minimalizaci tepelného zkreslení a může snížit potřebu rozsáhlého předhřívání. Navíc vzhledem k tomu, že spojené kovy nejsou v procesu roztaveny, komponenty si zachovávají svůj původní tvar; hrany a obrysy nejsou erodovány ani měněny tvorbou filé